Šest slova koja stoje na svakom katalogu reznog alata. Nisu marketing nego standard — i kad se razumeju, izbor pločice postaje mnogo uži.
Na svakoj stranici kataloga reznog alata stoji red slova sa bojama: P, M, K, N, S, H. Nije reklama nego standard — ISO 513. Materijali su svrstani u šest grupa ne po hemijskom sastavu, nego po tome kako se ponašaju kada ih alat reže.
To je razlika koja zbunjuje na početku. Nerđajući čelik hemijski jeste čelik, ali u obradi nema veze sa konstrukcionim čelikom — pa je u zasebnoj grupi. Isto važi za kaljeni čelik.
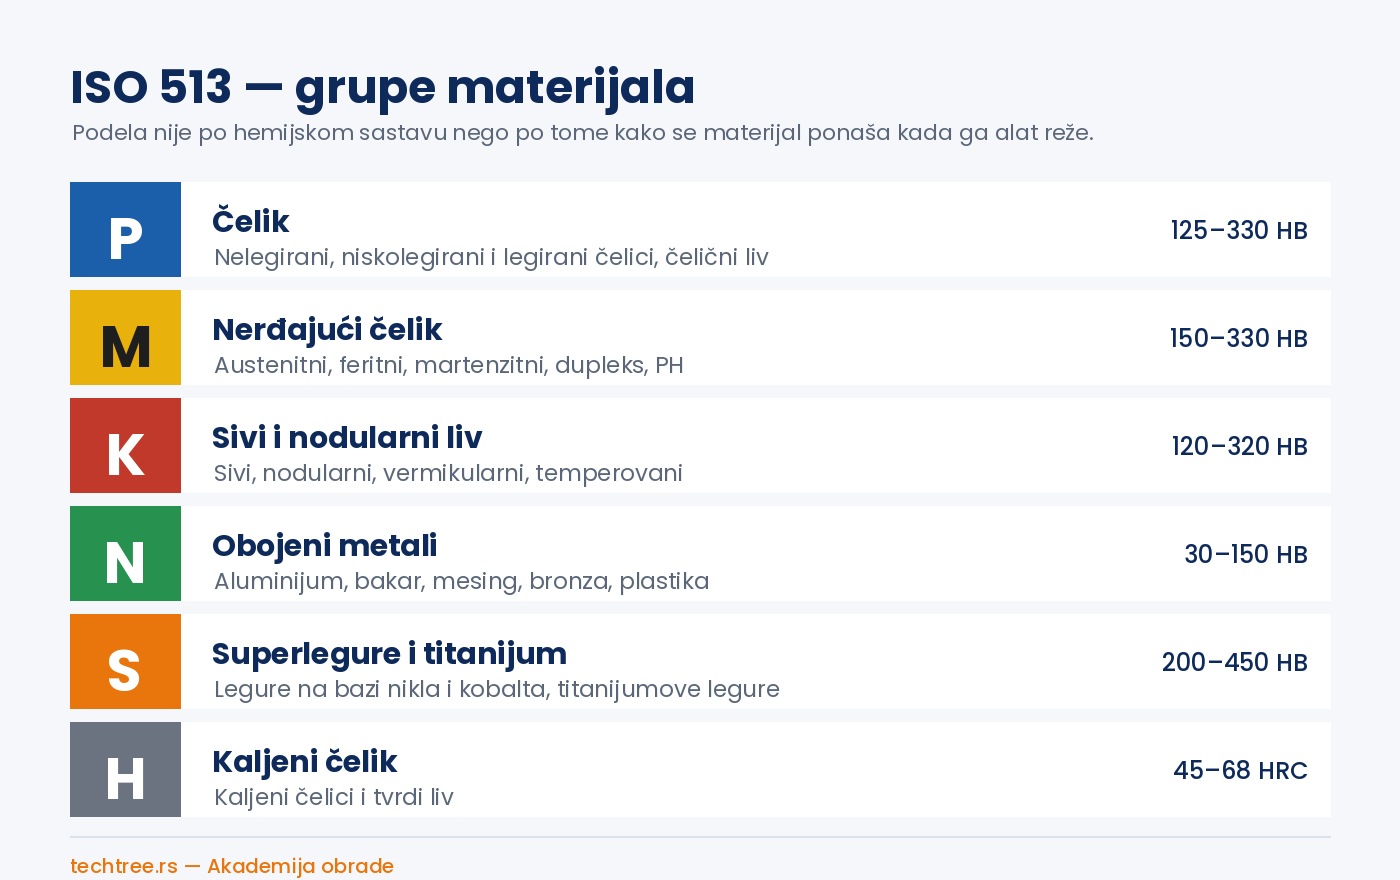
P — čelik (plava)
Nelegirani, niskolegirani i legirani čelici, čelični liv. Tvrdoća uglavnom 125–330 HB.
Najveća grupa i ono na čemu je razvijena većina alata. Strugotina je duga i mora se lomiti — sam materijal to ne radi. Glavni oblik habanja je krater na gornjoj površini pločice, od trenja tople strugotine.
Odatle sledi izbor: CVD prevlake sa debelim slojem aluminijum-oksida, jer one izoluju toplotu. Negativna geometrija za grubu, pozitivna za finu obradu. Brzine rezanja su najšire od svih grupa — od oko 200 do 400 m/min sa dobrim kvalitetom.
M — nerđajući čelik (žuta)
Austenitni, feritni, martenzitni, dupleks i precipitaciono očvrsnuti čelici. 150–330 HB.
Problem nije tvrdoća nego očvršćavanje pri obradi. Materijal se pod alatom lokalno očvrsne, pa sledeći prolaz nailazi na tvrđi sloj nego što je bio original. Odatle najčešća greška u praksi: kad krene loše, smanji se dubina rezanja — a to je tačno pogrešan potez, jer alat onda radi baš u očvrsnulom sloju.
Pravila koja stvarno pomažu:
- Ne smanjivati dubinu rezanja. Držati je konstantnom i iznad očvrsnulog sloja.
- Oštra, pozitivna geometrija. Zaobljena ivica gura materijal umesto da ga reže i pojačava očvršćavanje.
- Rashladno sredstvo pod pritiskom, 15–20 bara ako mašina može. Strugotina je žilava i lepi se.
- Ne prekidati rez bez potrebe. Svako zaustavljanje u materijalu ostavlja tvrdu tačku.
Zarezno habanje na dubini rezanja je tipičan kraj pločice u ovoj grupi.
K — sivi i nodularni liv (crvena)
Sivi liv, nodularni, vermikularni, temperovani. 120–320 HB.
Ponaša se suprotno od čelika. Strugotina je kratka i lomljiva i sama se raspada, pa lomač strugotine skoro nije bitan. Ali je materijal abrazivan — habanje je mehaničko trošenje ivice, ne toplotni krater.
Zato ovde rade CVD prevlake sa aluminijum-oksidom, iz drugog razloga nego kod čelika: ne zbog izolacije nego zbog otpornosti na abraziju. Sivi liv se često obrađuje suvo, i to je u redu — hlađenje ume da napravi termički šok i pukotine na ivici.
Za velike serije i visoke brzine ide se na CBN. Tungaloy je u junu 2026. predstavio kvalitet BX5015 razvijen baš za sivi liv, sa naglaskom na stabilnost u nižem opsegu brzina, gde su raniji CBN kvaliteti bili slabi.
N — obojeni metali (zelena)
Aluminijum, bakar, mesing, bronza, plastika. 30–150 HB.
Najmekša grupa i najlakša za rezanje, ali sa svojim problemom: naslage na reznoj ivici. Materijal se zalepi za alat, otpadne zajedno sa delom ivice, i površina komada postaje hrapava.
Rešenje je oštrina, ne tvrdoća: nepresvučeni tvrdi metal ili DLC prevlaka, velika pozitivna grudna površina, polirani žlebovi za odvođenje strugotine. Brzine su najviše od svih grupa — kod aluminijuma se ide preko 1000 m/min ako mašina prati.
Za velike serije aluminijuma sa silicijumom ide se na PCD.
S — superlegure i titanijum (narandžasta)
Legure na bazi nikla i kobalta, titanijumove legure. 200–450 HB.
Najteža grupa, bez konkurencije. Materijal zadržava čvrstinu na visokoj temperaturi — to je i razlog zašto se koristi u avionskim motorima i turbinama, i razlog zašto ubija alat. Toplota ne odlazi u strugotinu nego ostaje u reznoj ivici.
Praktično:
- Niske brzine rezanja, često ispod 50 m/min sa tvrdim metalom
- Rashladno sredstvo pod visokim pritiskom je obavezno, ne opcija
- Konstantna dubina rezanja, kao i kod grupe M — ista logika očvršćavanja
- Oštra pozitivna geometrija, zaobljena ivica ovde odmah pravi štetu
Za veće brzine ide se na keramiku. NTK program pokriva belu i crnu keramiku, viskersku keramiku, silicijum-nitrid, SiAlON i BIDEMICS — kompozit razvijen 2015. baš za superlegure, koji radi tamo gde tvrdi metal više ne može a obična keramika još ne stiže.
H — kaljeni čelik (siva)
Kaljeni i tvrdi liv, kaljeni čelici. 45–68 HRC.
Ovde više nije pitanje koju pločicu nego kojim materijalom uopšte rezati.
- Do oko 55 HRC — tvrdi metal sa odgovarajućom prevlakom još radi
- Preko 55 HRC — CBN, drugih opcija praktično nema
Obrađuje se suvo. Rashladno sredstvo pravi termički šok i CBN ivica puca. Dubine rezanja su male, brzine relativno visoke, a cilj je često da se tvrdo struganje zameni za brušenje — jedan stezaj umesto dva i mnogo kraći ciklus.
Zašto ovo uopšte treba znati
Grupa materijala je prvo sito u izboru alata, pre geometrije i pre radijusa vrha. Katalog na svakoj pločici ima oznaku grupe, a mnoge pločice pokrivaju više grupa — recimo P i M, ili K i N.
Ali „pokriva“ i „optimalna je za“ nisu isto. Pločica koja radi i u P i u M biće u obe dobra, a ni u jednoj najbolja. Ako 80% vašeg posla čini jedna grupa, alat treba birati za nju, a ne za širinu.
Česti problemi i šta ih rešava
Česta pitanja
Zašto je nerđajući čelik u posebnoj grupi ako je i on čelik?
Zato što ISO 513 svrstava po ponašanju u obradi, ne po sastavu. Nerđajući čelik očvršćava pod alatom i pravi žilavu strugotinu — to traži drugu geometriju i drugu brzinu nego konstrukcioni čelik.
Šta znače boje uz slova?
To je vizuelna oznaka istog standarda: P plava, M žuta, K crvena, N zelena, S narandžasta, H siva. Služi da se u katalogu i na kutiji brzo prepozna namena.
Može li jedna pločica da pokrije više grupa?
Može, i mnoge to i rade. Ali univerzalna pločica je u svakoj grupi solidna, a ni u jednoj najbolja. Ako većinu posla čini jedna grupa, isplati se alat birati za nju.
Od koje tvrdoće se prelazi na CBN?
Orijentaciono od 55 HRC. Ispod toga tvrdi metal sa dobrom prevlakom još radi; iznad toga CBN je praktično jedina opcija.