Alati za izradu navoja
Pločice i glodala za metričke, cevne i API navoje — sa naglaskom na pouzdanost procesa tamo gde je komad već skup.
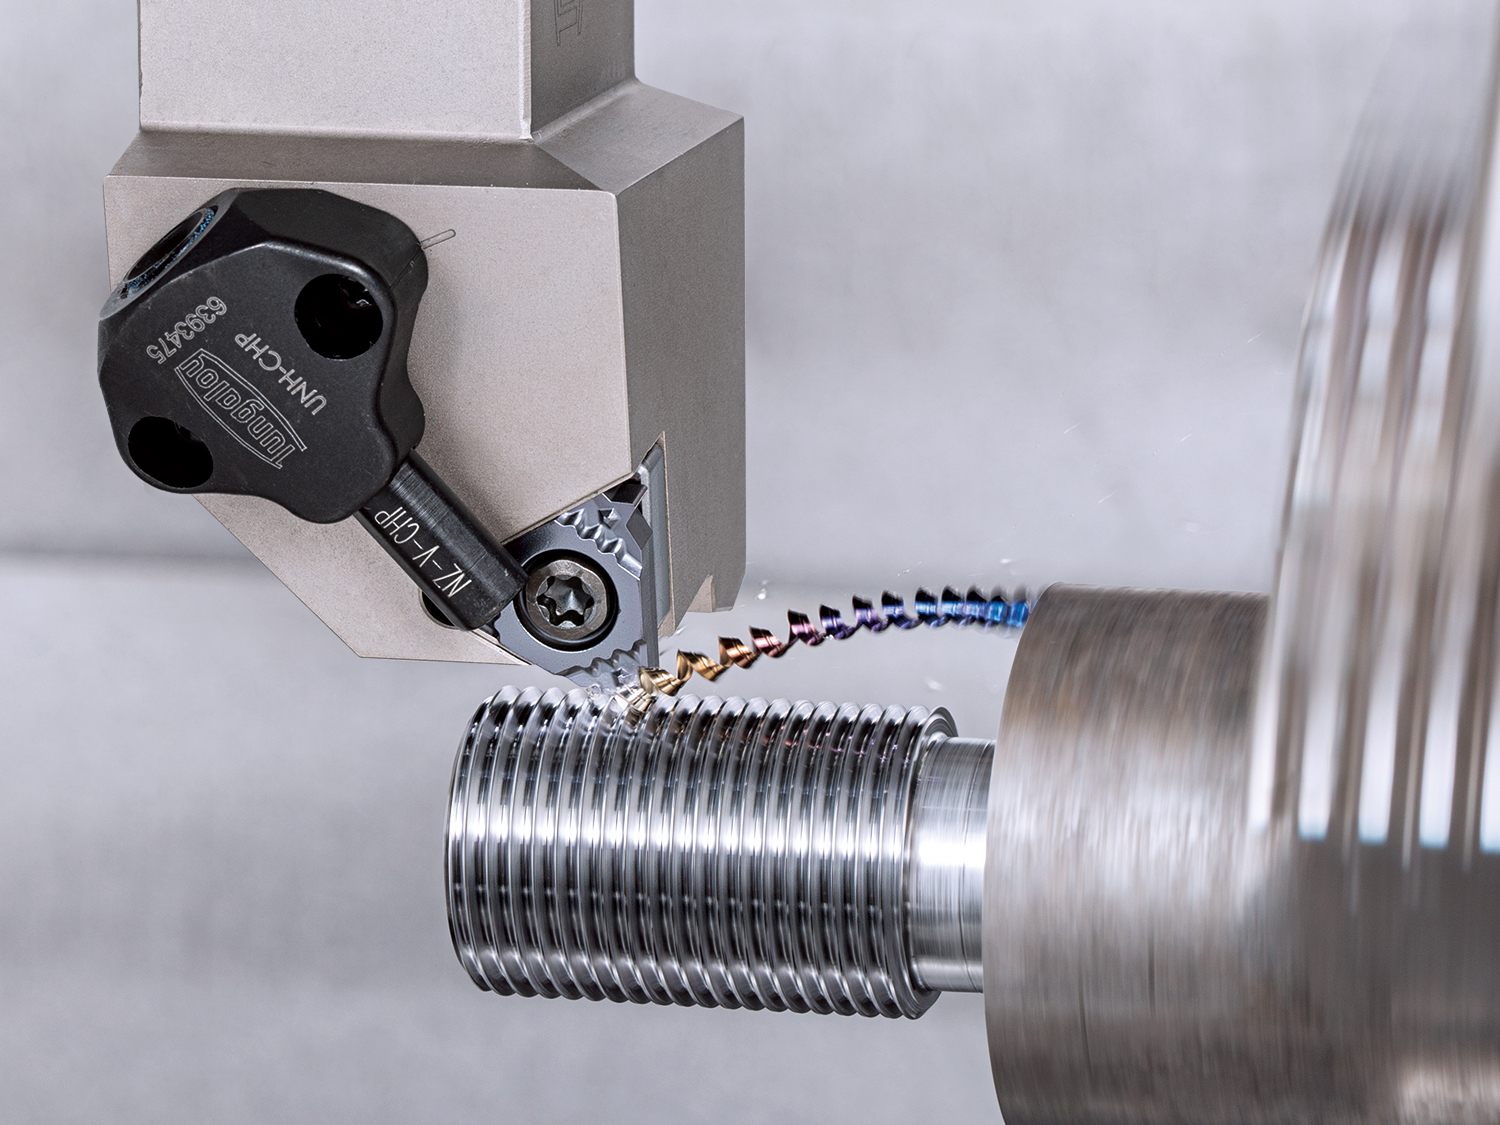
Navoj je najčešće poslednja operacija na komadu. Ako se ureznik slomi u gotovom komadu, gubi se sav prethodni rad — a vađenje slomljenog ureznika iz kaljenog materijala je često nemoguće.
Zato je kod izrade navoja pouzdanost procesa važnija od brzine, naročito na skupim komadima i u zahtevnim materijalima.
Zašto se ureznik lomi
Ureznik radi celom dužinom istovremeno — sve rezne ivice su u zahvatu, obrtni moment je visok, a strugotina mora izaći kroz isti otvor kroz koji alat ulazi.
U slepom otvoru strugotina nema kuda. Nagomilava se, blokira alat i lomi ga. Nikakvo smanjenje parametara to ne rešava pouzdano.
Glodanje navoja kao rešenje
Glodalo za navoj ima manji prečnik od otvora i kreće se po spiralnoj putanji, pa je u svakom trenutku samo mali deo alata u zahvatu.
- Nizak obrtni moment — alat se praktično ne može zaglaviti
- Kratka strugotina — radi i u slepim otvorima bez nagomilavanja
- Ako se alat i slomi, izvadi se jer je tanji od otvora
- Jedan alat pokriva više prečnika istog koraka navoja
- Klasa navoja se podešava korekcijom putanje, bez menjanja alata
Kada ostati na urezivanju
Urezivanje je i dalje brže i jeftinije kod velikih serija istih malih navoja u lako obradivom materijalu. Ako pravite desetine hiljada M6 navoja u konstrukcionom čeliku, ureznik je pravi izbor.
Glodanje navoja traži mašinu sa istovremenom interpolacijom u tri ose i pravilno napisan program. Ako nemate iskustva, prvi komadi obično idu na podešavanje.
Pun ili nepun profil
Pločice sa punim profilom daju gotov navoj sa ispravnim vrhom i podnožjem, ali svaki korak navoja traži svoju pločicu. Nepun profil pokriva više koraka jednom pločicom, uz nešto lošiju geometriju vrha.
Za serijsku proizvodnju jednog navoja bira se pun profil. Za radionicu sa mnogo različitih dimenzija nepun profil smanjuje broj artikala na zalihama.
Kada glodanje navoja jasno pobeđuje
| Situacija | Zašto |
|---|---|
| Skup komad u završnoj fazi | Rizik od loma alata u komadu je neprihvatljiv |
| Nerđajući čelik, superlegure | Žilav materijal lako zaglavi ureznik |
| Slepi otvori, kratak izlaz | Nema mesta za nagomilanu strugotinu |
| Veliki prečnici, M20 i više | Ureznik traži previše obrtnog momenta |
| Male serije, mnogo dimenzija | Jedan alat pokriva više prečnika |
Česti problemi i šta ih rešava
Česta pitanja
Da li mi mašina može da glodá navoj?
Potrebna je istovremena kružna interpolacija u tri ose. Većina CNC glodalica i obradnih centara to ima; problem je češće u programu nego u mašini.
Koliki prečnik predbušenja treba?
Zavisi od koraka navoja i tražene klase. Kod glodanja postoji nešto veća tolerancija nego kod urezivanja jer se prečnik navoja koriguje putanjom.
Radite li API navoje za naftnu industriju?
Da, Tungaloy program pokriva API profile. Javite nam standard i dimenziju pa šaljemo konkretan predlog.
Pošaljite upit za izrada navoja
Opišite operaciju — materijal, dimenzije komada i mašinu. Predlažemo konkretan alat i režim rezanja u roku od 24 sata.
Ne znate koji alat vam treba?
Opišite operaciju — materijal, komad i mašinu. Predlažemo rešenje u roku od 24 sata.