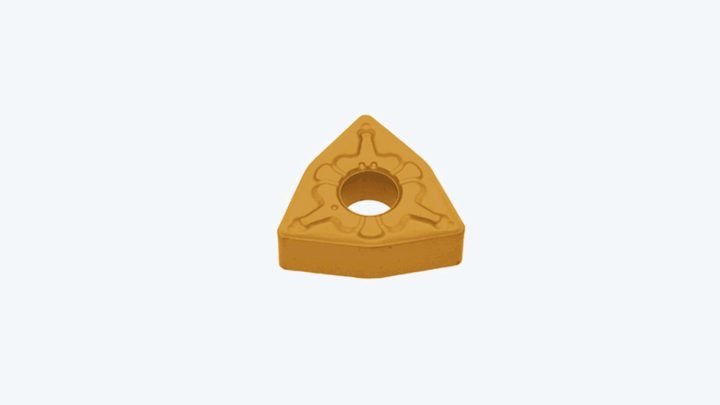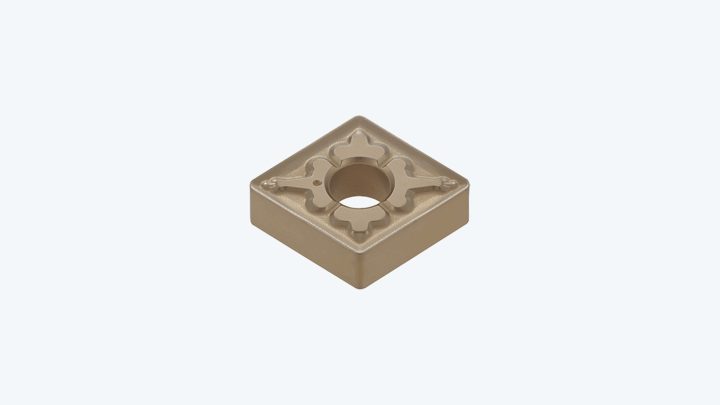
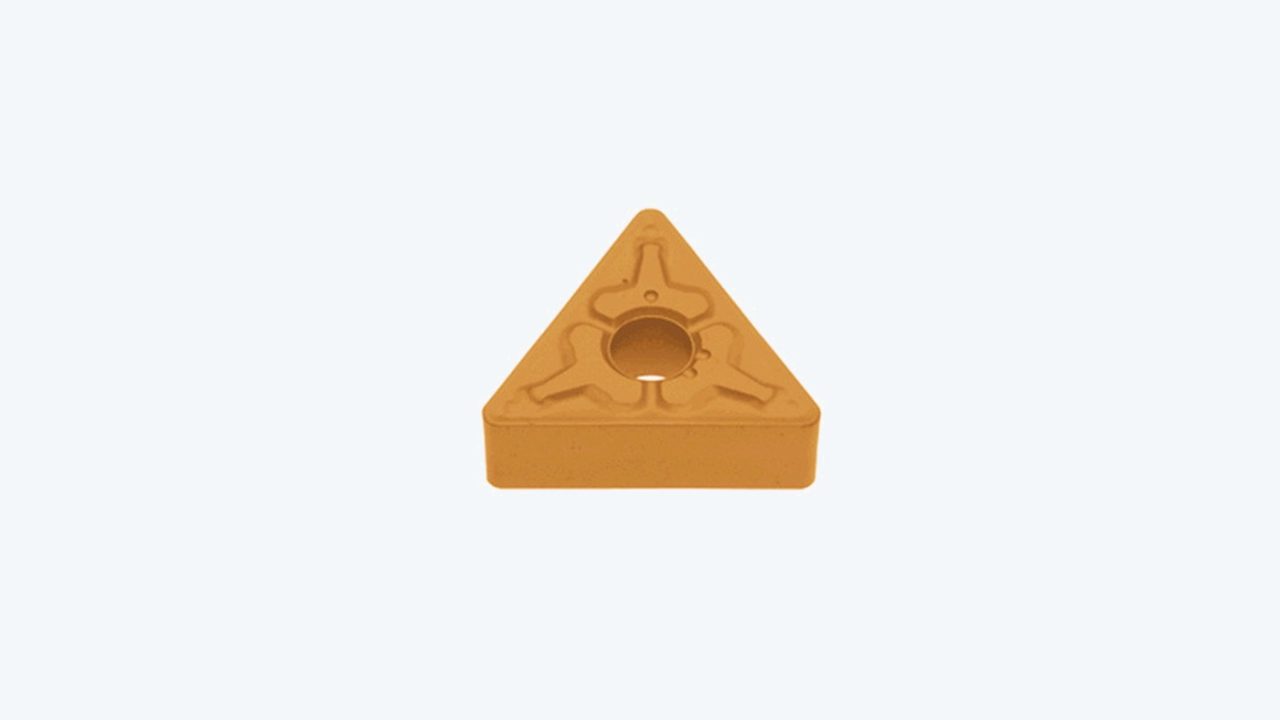
Geometrija pločice određuje kvalitet površine, vek alata i stabilnost procesa. Vodič kroz izbor po materijalu, dubini rezanja i posmaku.
Najčešća greška pri izboru strugarske pločice je gledanje samo u cenu po komadu. Pločica koja košta trećinu skuplje često izdrži petinu vremena — a zamena alata i škart koštaju više od razlike u ceni.
Tri parametra koja određuju izbor
Pre nego što otvorite katalog, odredite ove tri stvari:
- Materijal koji obrađujete — konstrukcioni čelik, nerđajući, sivi liv, aluminijum ili superlegura. Svaka grupa ima svoju grupu prevlaka i geometrija.
- Dubina rezanja — gruba obrada iznad 3 mm traži robusniju ivicu; fina ispod 0,5 mm traži oštru, pozitivnu geometriju.
- Posmak — određuje širinu žleba za lomljenje strugotine. Pločica za 0,1 mm/o neće lomiti strugotinu na 0,4 mm/o i obrnuto.
Šta znače oznake na geometriji
Tungaloy koristi sufikse koji direktno govore o nameni. Uprošćeno:
| Tip | Dubina rezanja | Posmak | Namena |
|---|---|---|---|
| Fina (F) | 0,1–1,5 mm | 0,05–0,2 mm/o | Završna obrada, kvalitet površine |
| Srednja (M) | 0,5–4 mm | 0,1–0,4 mm/o | Univerzalna, najčešći izbor |
| Gruba (R) | 2–8 mm | 0,25–0,7 mm/o | Skidanje viška materijala |
Ako radite različite komade na istoj mašini i ne želite da menjate pločice, srednja geometrija je najsigurniji kompromis. Gubite nešto produktivnosti u odnosu na specijalizovanu, ali dobijate stabilnost.
Pozitivna ili negativna geometrija
Negativna geometrija ima jaču reznu ivicu i dve upotrebljive strane pločice — niža cena po rezu. Traži veću snagu mašine i stabilniju postavu. Standard za grubu obradu na krupnijim mašinama.
Pozitivna geometrija reže lakše, troši manje snage i manje gura komad. Nezamenjiva je kod tankih zidova, vitkih osovina i na mašinama manje snage. Mana: samo jedna strana pločice je upotrebljiva.
Praktično pravilo: ako komad vibrira ili se povija, prelazak na pozitivnu geometriju rešava problem češće nego smanjenje parametara rezanja.
Radijus vrha — često previđen
Radijus vrha utiče na kvalitet površine više od bilo kog drugog parametra geometrije. Veći radijus daje bolju površinu pri istom posmaku i jaču ivicu, ali povećava radijalnu silu i sklonost ka vibraciji.
Orijentaciono: radijus vrha treba da bude manji ili jednak polovini dubine rezanja. Ako režete 1 mm dubine sa radijusom 0,8 mm, cela rezna sila ide u radijalnom pravcu — to je recept za vibracije.
Kada pozvati nekoga
Izbor iz kataloga radi za standardne slučajeve. Ako imate ponavljajući problem — habanje brže od očekivanog, loš kvalitet površine koji ne možete da rešite parametrima, ili lomljenje ivice — problem je obično u kombinaciji geometrije, prevlake i uslova rezanja, a ne u jednom parametru.
Pošaljite nam opis komada, materijal i trenutne parametre. Predlažemo konkretno rešenje sa oznakom pločice i preporučenim režimom.