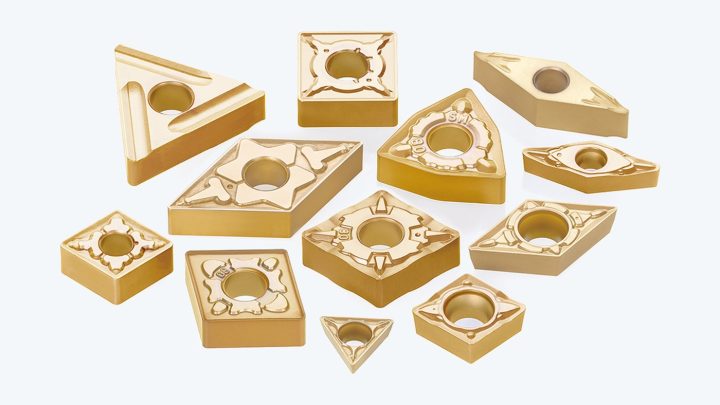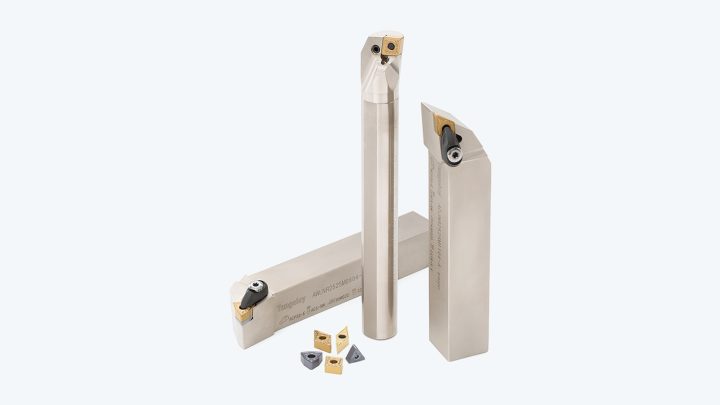
Kad god birate alat, iskusan struš ili CNC programer prvo pita isto: kojom brzinom, kojim posmakom i na kojoj dubini da se radi. Ova tri parametra — brzina rezanja, posmak i dubina rezanja — zovu se režimi rezanja, i o njima zavisi i trajnost alata i brzina izrade i kvalitet površine.
Brzina rezanja (Vc)
Brzina rezanja je brzina kojom rezna ivica prolazi kroz materijal, izražena u metrima u minuti (m/min). Nije isto što i broj obrtaja vretena — broj obrtaja zavisi i od prečnika alata (kod glodanja) ili komada (kod struganja). Veza između njih:
n = (Vc × 1000) / (D × π)
gde je n broj obrtaja u minuti, Vc brzina rezanja u m/min, a D prečnik u milimetrima.
Primer: strugate osovinu prečnika 50 mm, i za dati materijal i pločicu je preporučena brzina rezanja 180 m/min. Broj obrtaja vretena treba da bude: n = (180 × 1000) / (50 × 3,14) ≈ 1146 obrtaja u minuti.
Posmak (f)
Posmak je koliko se alat ili komad pomeri po jednom obrtaju (kod struganja, u mm/obrtaju) ili po zubu alata (kod glodanja, u mm/zubu). Veći posmak znači brža obrada, ali grublju površinu i veće opterećenje na oštricu; manji posmak daje finiju površinu, ali duže vreme izrade i, paradoksalno, kod premalog posmaka — brže trošenje oštrice, jer tanka strugotina ne odvodi toplotu kako treba.
Dubina rezanja (ap)
Dubina rezanja je debljina sloja materijala koji se skida u jednom prolazu. Operacije se po dubini dele na grubu obradu (najveća dubina, cilj je skinuti što više materijala brzo), polu-finu i finu obradu (mala dubina, cilj je tačna mera i glatka površina). Veća dubina znači veće opterećenje na alat i mašinu, pa se retko kombinuje sa velikim posmakom i velikom brzinom istovremeno.
Kako materijal određuje parametre
Standard ISO 513 deli materijale u šest grupa, svaka sa svojom bojom u katalozima:
| P | Čelici (ugljenični, legirani, alatni) |
| M | Nerđajući čelici (austenitni, martenzitni, dupleks) |
| K | Sivi i nodularni liv |
| N | Obojeni metali (aluminijum, bakar/mesing) — obrađuju se mnogo brže od čelika |
| S | Vatrostalne legure (nikl, titanijum, kobalt) — sporo i zahtevno |
| H | Kaljeni čelici i livovi (45–65 HRC) — najsporije, zavisi uglavnom od tvrdoće |
Što je materijal tvrđi ili legiraniji, brzina rezanja mora biti niža da bi oštrica preživela razuman broj komada. Zato aluminijum ide i do nekoliko puta bržim brzinama rezanja od legiranog čelika, a kaljeni čelik ili Inconel idu znatno sporije od običnog čelika.
Brzina rezanja i trajnost alata
Veza između brzine rezanja i trajnosti alata je dobro poznata u obradi metala (Taylor-ova relacija): što je brzina veća, oštrica traje kraće — i to ne linearno, nego znatno brže opada sa svakim povećanjem brzine. Zato proizvođači alata, uključujući Tungaloy, daju preporučene početne vrednosti za svaku kombinaciju materijal–pločica–premaz, kao proveren polazni osnov umesto nagađanja.
Zaključak
Brzina rezanja, posmak i dubina rezanja se ne biraju nezavisno — materijal komada i materijal/geometrija pločice određuju okvir, a onda se parametri fino podešavaju prema mašini, stabilnosti stezanja i traženom kvalitetu površine. Preporučene vrednosti iz kataloga su uvek bolja polazna tačka od iskustvenog nagađanja.
Česta pitanja
Šta je brzina rezanja i u kojoj jedinici se izražava?
Brzina rezanja (Vc) je brzina kojom rezna ivica alata prolazi kroz materijal, izražena u metrima u minuti (m/min). Zavisi od materijala komada, materijala i premaza pločice.
Kako se iz brzine rezanja izračunava broj obrtaja vretena?
Po formuli n = (Vc × 1000) / (D × π), gde je D prečnik komada (kod struganja) ili alata (kod glodanja) u milimetrima, a n broj obrtaja u minuti.
Zašto manji posmak nije uvek bolji za trajnost alata?
Kod premalog posmaka strugotina je previše tanka da odvede toplotu sa oštrice, pa oštrica trpi više toplotnog habanja nego kod umerenog posmaka — zato svaka kombinacija materijal–pločica ima optimalan, a ne minimalan posmak.
Da li isti režimi rezanja važe za sve materijale?
Ne. ISO 513 standard deli materijale u šest grupa (P, M, K, N, S, H) prema obradivosti — na primer, aluminijum (grupa N) se obrađuje nekoliko puta bržim brzinama od legiranog čelika (grupa P), dok kaljeni čelik (grupa H) ide znatno sporije.