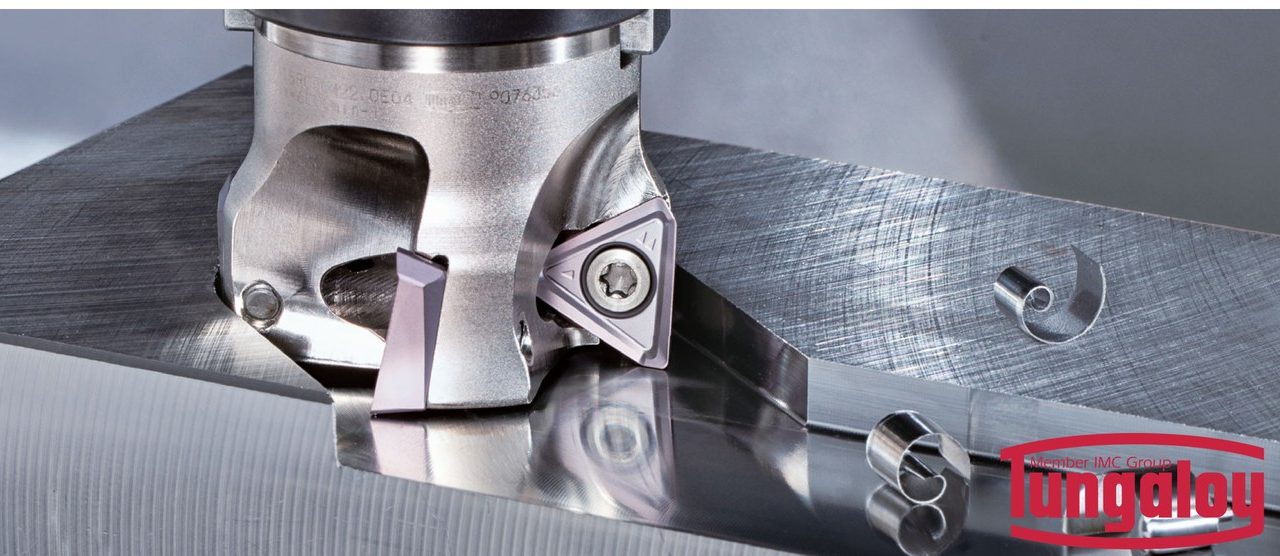
Mala dubina, veliki posmak. Zašto ovaj pristup daje veći učinak od klasičnog glodanja — i na kojim mašinama ima smisla.
Klasičan pristup gruboj obradi je velika dubina i umeren posmak. Visokoposmično glodanje radi obrnuto: mala aksijalna dubina (0,5–2 mm) uz posmak po zubu koji je tri do pet puta veći od uobičajenog.
Zašto to uopšte radi
Ključ je u stanjenju strugotine. Pločice za visokoposmično glodanje imaju veoma mali napadni ugao — oko 15–20 stepeni umesto uobičajenih 45 ili 90. Pri takvom uglu, debljina strugotine je znatno manja od zadatog posmaka.
Praktična posledica: možete zadati posmak od 1,5 mm/zub, a pločica „oseća“ oko 0,5 mm. Rezna sila po zubu ostaje u prihvatljivim granicama, ali se sto pomera tri puta brže.
Gde ide rezna sila
Kod malog napadnog ugla, sila je pretežno aksijalna — gura naviše, u vreteno. To je važno iz dva razloga:
- Vreteno podnosi aksijalnu silu bolje nego radijalnu — manje savijanja alata
- Radijalna komponenta je mala, pa se dugački alati ponašaju stabilnije nego pri klasičnom glodanju
Zbog toga je visokoposmično glodanje često jedini način da se dubok džep obradi bez vibracija, jer se alat ne savija bočno.
Kada se isplati
| Situacija | Isplati se |
|---|---|
| Veliki džepovi i ravne površine | Da — najveća ušteda vremena |
| Duboki džepovi, dugačak alat | Da — rešava vibracije |
| Mašina manje snage | Da — manja potrošnja snage po rezu |
| Kaljeni materijali | Da — manje termičko opterećenje ivice |
| Mašina sa sporim posmakom (ispod 5 m/min) | Ne — mašina je usko grlo |
| Male serije, jednostavni komadi | Ograničeno — podešavanje ne isplati |
Šta vam mašina mora omogućiti
Ovo je najvažniji uslov: mašina mora imati brz posmak i brzu obradu programa. Ako upravljačka jedinica ne stigne da procesuira putanju dovoljno brzo, usporiće u svakom uglu i cela prednost nestaje.
Orijentaciono, potrebno je najmanje 10 m/min radnog posmaka da bi metod imao smisla. Ispod toga ostanite na klasičnom glodanju.
Tipične greške
- Prevelika aksijalna dubina — iznad preporučene, geometrija gubi efekat stanjenja i ivica se lomi
- Zadržavanje starog posmaka — ako ne povećate posmak, kupili ste skuplji alat bez ikakve koristi
- Oštri uglovi u putanji — koristite zaobljene prelaze, inače alat udara pri svakoj promeni pravca
Ako razmatrate prelazak, pošaljite nam tip mašine i primer komada. Računamo da li se u vašem slučaju isplati i sa kojim parametrima.